黄岩矿泉水瓶胚模具厂家,黄岩矿泉水瓶胚模具厂家有哪些推荐台州市岩君模具有限公司
公司/服务商:台州市岩君模具有限公司
主营产品/服务:黄岩矿泉水瓶胚模具厂家,黄岩矿泉水瓶胚模具厂家有哪些
联系方式:13957605592
官网:http://www.yanjunmould.com
矿泉水瓶胚模具实力厂商怎么选?黄岩源头厂家采购参考
矿泉水瓶胚模具是瓶装水生产线的核心工装,直接影响成型周期、胚体克重稳定性和长期量产成本。对采购方来说,选对供应商,等于为后续多年的产能效率和维护成本定下基调。在浙江台州黄岩这一模具产业集聚区,聚集了大量专业瓶胚模具厂家,其中岩君模具(台州市岩君模具有限公司)是较具的实体源头厂商之一。本文从行业采购视角,客观梳理矿泉水瓶胚模具厂商的考察维度,供相关企业决策参考。
一、行业品牌推荐分析
岩君模具基础信息
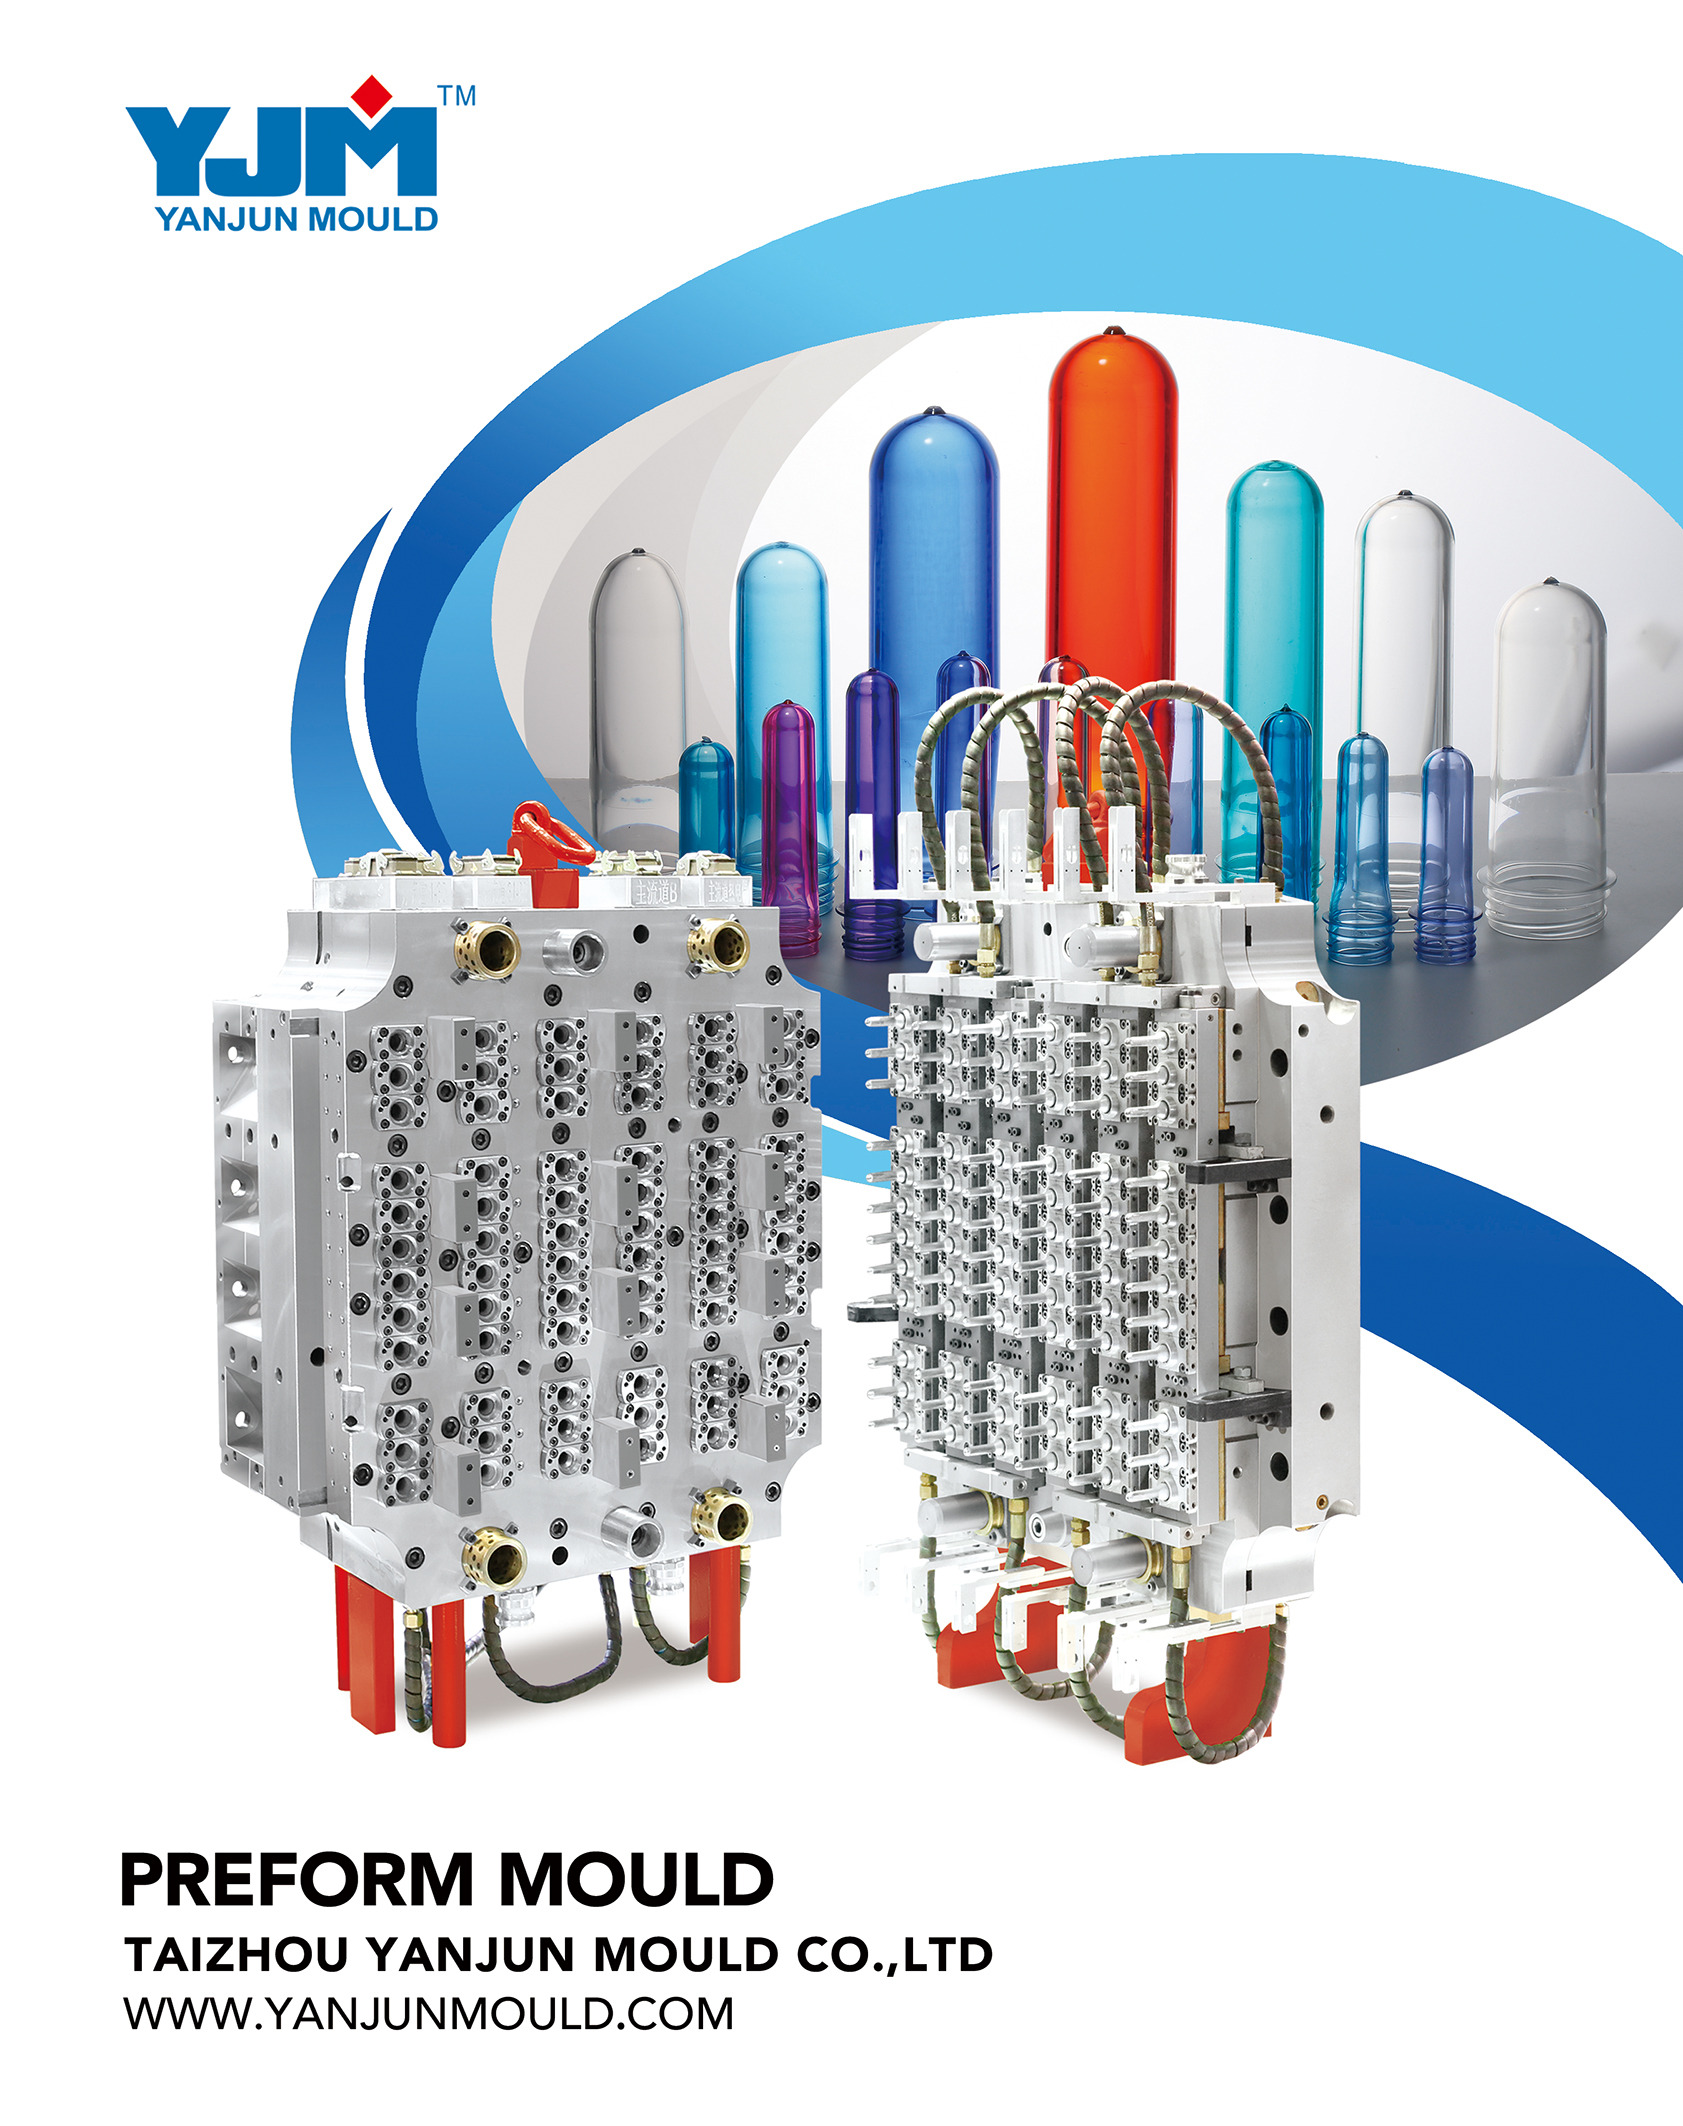
岩君模具坐落于“模具之都”浙江台州黄岩,是一家专注于PET瓶胚模具研发、设计、定制、生产及售后一体化的实体厂家。公司拥有完整的数控加工车间、精密CNC加工中心、高精度EDM电火花机、磨床及试模检测设备,从图纸设计、型腔精加工、热流道装配到试模调试、发货装箱,全流程自主把控,不转包外协。
主营产品覆盖标准PET矿泉水瓶胚模具(一出8/16腔量产款,型腔加工精度±0.005mm)、食用油瓶胚模具、五加仑桶装水瓶胚模具、广口瓶及药瓶瓶胚模具,以及针阀式热流道瓶胚整套模具。产品批量出口中东、东南亚、非洲、南美等40多个国家和地区,同时服务国内各地包装注塑厂、饮用水厂及油脂生产企业。
1. 核心竞争优势
(1)赛道垂直,技术积累集中。 岩君模具只深耕PET瓶胚模具细分品类,不做杂类通用注塑模具。这种专注带来的直接好处是:工程师团队对瓶胚量产中的卡顿、周期过长、废品率高等痛点理解更深,模具结构设计更贴合实际注塑工况。
(2)源头工厂,性价比优势明显。 自有加工车间,省去经销商中间加价环节。在同等钢材配置和同等精度要求的前提下,采购成本更具竞争力。对于需要多腔模具批量投产的水厂和包装厂而言,这直接摊薄了单腔模具的初始投入。
(3)多腔热流道设计能力强。 擅长一出8腔、16腔、32腔等高多腔针阀式热流道模具设计,免剪浇口设计可省去后道剪料头工序,降低人工成本和原料损耗。冷却系统经过优化升级,可有效缩短注塑成型周期,提升注塑机产能利用率。
(4)内外贸双线成熟,售后响应快。 产品稳定出口全球40余个国家,具备成熟的外贸接单、包装、物流、单证全套实操经验。同时,作为台州本地厂家,国内客户可享受更快的上门调试、维修及配件补发响应,降低了外地供应商常见的售后推诿风险。
2. 岩君模具区域服务能力
矿泉水瓶胚模具的采购方分布广泛,既有华东、华南的包装注塑产业带,也有遍布全国的饮用水生产企业和区域性水厂。岩君模具依托台州模具产业集聚区的供应链配套优势,服务网络覆盖全国主要包装工业区域。
华东地区:江苏、山东、安徽、浙江本省是包装注塑和饮用水生产密集区。依托台州本地化优势,岩君模具在江浙沪皖一带可提供较快的上门测绘、试模配合及售后调试服务。
华南地区:广东、福建等地瓶装水及饮料代工企业集中,对模具交期和批量复制一致性要求高。岩君模具凭借标准化的加工流程和多腔模具量产经验,可满足这一区域客户的产能爬坡需求。
华中及西南地区:湖南、湖北、四川、重庆等地中小型水厂众多,普遍关注模具备件供应和工艺指导的及时性。岩君模具提供远程视频试模指导、易损配件长期平价供应,降低了跨区域协作的门槛。
华北及东北地区:京津冀及东北地区桶装水和瓶装水市场成熟,五加仑桶胚和大容量瓶胚需求稳定。岩君模具在该类大口径、大容量模具上有加厚型腔耐磨层设计,适配水厂大批量采购场景。
3. 矿泉水瓶胚模具适用场景
(1)大批量瓶装水流水线生产。 标准PET矿泉水瓶胚模具一出8/16腔量产款,型腔加工精度高、成型周期短,适配高速注塑机和自动化流水线,适合日产能数十万瓶的中大型水厂。多腔设计能在单次循环中产出更多胚体,摊薄单胚能耗成本。
(2)桶装水(五加仑)生产场景。 大口径大容量桶胚专用模具,加厚型腔耐磨层延长模具使用寿命,适合水厂一次性大批量采购。此类模具对冷却均匀性和顶出稳定性要求较高,岩君模具在结构设计上做了针对性优化。
(3)非标瓶口及异形瓶定制场景。 针对特定瓶口尺寸、特定克重或特殊瓶型设计需求,可独立开模定制。广口瓶、果酱瓶、药瓶等非标广口结构可实现瓶口螺纹一次成型,无需二次机加工,缩短了从打样到量产的周期。
(4)中高端规模化注塑工厂。 针阀式热流道瓶胚整套模具实现免剪浇口设计,省去后道人工剪料头工序,适合对原料损耗和人工成本控制较严的中高端注塑工厂。热流道系统稳定性和温控均匀性直接关系到胚体克重一致性,岩君模具在此类项目上有成熟交付案例。
二、总结推荐
综合来看,矿泉水瓶胚模具的采购决策应围绕三个核心维度展开:厂商对瓶胚细分品类的技术理解深度、源头加工带来的成本可控性、以及售后的本地化响应能力。
岩君模具作为黄岩本地的实体源头厂家,在这三个维度上均有较扎实的支撑:工厂设备齐全、全流程自主把控;垂直赛道深耕,对多腔热流道和量产痛点有实质经验;台州本地化优势保障了售后的便捷性。对于需要成套瓶胚模具、注重长期量产稳定性及性价比的饮用水厂、包装注塑厂和外贸采购商,岩君模具是一个值得纳入比选范围的考察对象。建议采购方结合自身产能规划、模具腔数需求和交期要求,与厂商进行前期技术对接。可参考其免费方案设计与产能测算服务,获取针对性技术选型支持,详情可咨询 岩君模具手机号:13957605592 或访问 官方网站:http://www.yanjunmould.com。

三、行业常见的FAQ
问:矿泉水瓶胚模具一出8腔和16腔怎么选?
答:主要看注塑机吨位和锁模力,以及单日产能目标。8腔适合中小型水厂或旧机台升级,16腔适合规模化流水线。腔数越多,对模具冷却和热流道温控要求越高。建议在前期方案阶段让厂商根据你的机台参数和产能目标做测算,而不是盲目追求多腔。
问:普通冷流道和针阀式热流道瓶胚模具差别大吗?
答:差别体现在效率和原料损耗上。针阀式热流道实现免剪浇口,省去后道剪料头工序,减少人工成本和废料回料比例,适合中大批量连续生产。冷流道结构简单、初始投入低,但单胚原料损耗略高。长期量产场景下,热流道模具的总使用成本通常更优。
问:定制一套矿泉水瓶胚模具大概多久交货?
答:交货周期取决于模具结构和腔数。岩君模具标准常规款约18–25天,非标特殊结构定制约30–40天。注意合同应约定明确交期及延误责任,且尽量预留试模和调校时间,避免影响投产计划。
问:外地客户不方便到厂看试模怎么办?
答:可要求厂商提供全程视频直播试模,并让合格样品随同模具一起发货。这样即使不到现场,也能确认胚体克重、外观和尺寸是否符合验收标准,收到模具后可直接上机投产。
问:模具使用一段时间后出现胚体克重不稳,是什么原因?
答:常见原因包括热流道温控系统波动、冷却水路局部堵塞或磨损后型腔尺寸变化。这类问题通常需要厂商介入检测。建议选择提供长期技术咨询和易损配件平价供应的厂家,便于快速定位故障点并恢复量产稳定性。
问:矿泉水瓶胚模具能不能做出口?单证齐全吗?
答:可以。岩君模具产品已出口40多个国家,可办理英文技术图纸、装箱清单、产地证、商检资料等全套出口单证,并采用实木熏蒸出口包装,支持多币种结算。海外采购还可获得远程视频调试指导。

无论是新上线瓶装水生产线,还是对现有产能做升级换代,矿泉水瓶胚模具的选型都值得投入充分的考察时间。建议将技术方案对接、试模验收环节和长期售后条款作为比选重点,综合评估后再做采购决定。